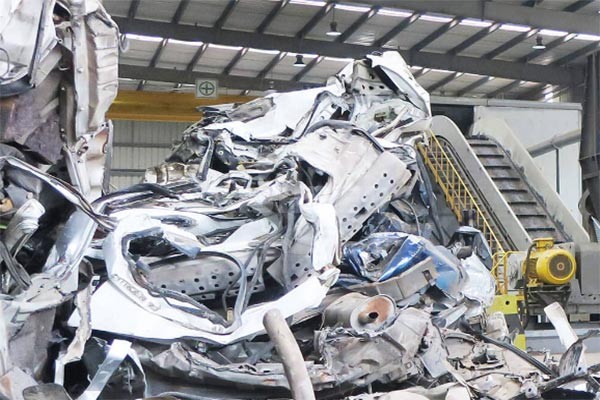
Le scocche dei veicoli fuori uso (VFU) sono tra i materiali a più alto tenore metallico presenti nei rifiuti solidi urbani. Dopo uno smontaggio standardizzato e la rimozione dei rifiuti pericolosi e dei componenti riutilizzabili, le scocche residue contengono ancora grandi quantità di acciaio, alluminio e rame, oltre a piccole quantità di materie plastiche e materiali compositi. Dissociare e purificare efficacemente questi materiali non solo fornisce materie prime sostitutive alle acciaierie e alle imprese di fusione dei metalli non ferrosi, ma aiuta anche le aziende di riciclaggio a soddisfare requisiti sempre più severi in materia di tasso di recupero delle risorse.
Valore di recupero delle scocche dei veicoli fuori uso
Dal punto di vista globale, il volume di veicoli fuori uso trattati continua a crescere. Nel 2025 la massa totale dei veicoli fuori uso a livello mondiale è di circa 68 milioni di tonnellate, di cui oltre l'85% è costituito da materiali riciclabili. A livello regionale, in Europa vengono smontati più di 6 milioni di veicoli all'anno e la Direttiva ELV dell'UE impone che almeno il 95% in peso di ciascun veicolo venga recuperato, di cui l'85% mediante riciclaggio effettivo. Anche le altre principali economie stanno progressivamente inasprendo i tassi di recupero e i requisiti di chiusura del ciclo dei materiali per i veicoli fuori uso.
La composizione dei materiali nelle scocche determina la struttura dei flussi in uscita dalla linea di recupero. Dopo un trattamento accurato, da un piccolo veicolo fuori uso si possono separare circa 740 kg di rottame di ferro, 100 kg di alluminio, 70 kg di materie plastiche e 36 kg di gomma. L'acciaio è il prodotto prevalente della linea, mentre l'alluminio e il rame hanno un valore unitario più elevato, ma sono anche più difficili da recuperare: sono spesso presenti nelle scocche sotto forma di inserti, rivettature o cablaggi e richiedono una dissociazione sufficiente mediante frantumazione per poter essere efficacemente recuperati dalle apparecchiature di separazione. Negli ultimi anni, l'esperienza dei progetti di riciclaggio di fascia alta mostra che, in condizioni ottimizzate di separazione e controllo di processo, il tasso di recupero a circuito chiuso dell'acciaio può raggiungere l'81%, quello dell'alluminio il 52% e quello del rame il 68%. Ciò significa che la precisione di separazione della linea determina direttamente il ricavo effettivo dei materiali ad alto valore.
Configurazione essenziale della linea di recupero
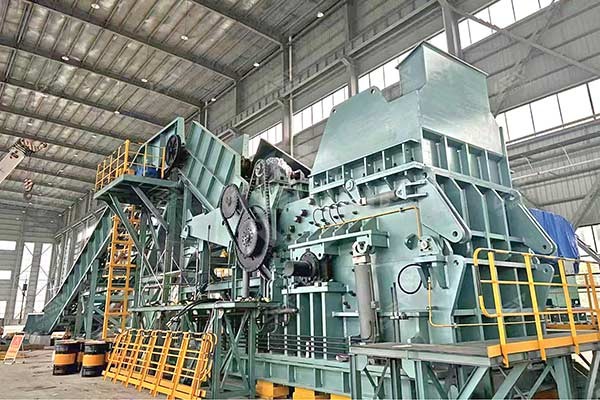
Una linea completa di triturazione e recupero delle scocche di veicoli fuori uso comprende normalmente quattro fasi: pretrattamento, triturazione, separazione e impianti ausiliari di protezione ambientale. Prima che le scocche entrino nella linea di triturazione, occorre completare la rimozione delle sostanze pericolose e dei componenti riutilizzabili, tra cui batterie, airbag, oli di vario tipo, filtri e altri rifiuti pericolosi, nonché motori, cambi, catalizzatori a tre vie e altri componenti di elevato valore. Questa fase è alla base della sicurezza e della compatibilità ambientale della successiva triturazione. La fase di triturazione è il cuore dell'intera linea. La configurazione attualmente consolidata prevede due stadi di triturazione e frantumazione: il trituratore bialbero esegue la pre-triturazione e il frantoio a martelli completa la frantumazione finale e la sferoidizzazione (balling). La fase di separazione combina in genere separazione magnetica, separazione a correnti parassite (eddy current) e separazione pneumatica per separare ferro, metalli non ferrosi e impurità leggere. Gli impianti ausiliari di protezione ambientale comprendono l'abbattimento delle polveri e il trattamento dei gas di scarico, per garantire che la linea rispetti i limiti di emissione locali.
In questa configurazione, la ripartizione dei compiti e il coordinamento tra trituratore e frantoio a martelli sono determinanti per la capacità produttiva, il consumo energetico e i costi di manutenzione dell'intera linea.
Come il trituratore e il frantoio a martelli lavorano insieme
Il punto di forza del frantoio a martelli risiede nell'impatto ad alta velocità: i martelli riducono il materiale in sfere o grumi, provocando il distacco di vernici, materie plastiche e sporco dalla superficie metallica, aumentando nel contempo la densità apparente e producendo un materiale frantumato direttamente accettato dalle acciaierie. Le scocche complete non sottoposte a pre-triturazione sono voluminose e di forma irregolare. Se entrano direttamente nel frantoio a martelli, si presentano due problemi: in primo luogo, l'alimentazione risulta irregolare, il carico sul rotore oscilla fortemente e gli urti istantanei possono causare un'usura anomala dei martelli o della griglia; in secondo luogo, le grandi strutture cave presenti nelle scocche difficilmente vengono colpite in modo efficace all'interno della camera del frantoio, il tempo di permanenza del materiale nella macchina si allunga e il consumo energetico per unità di prodotto aumenta di conseguenza.
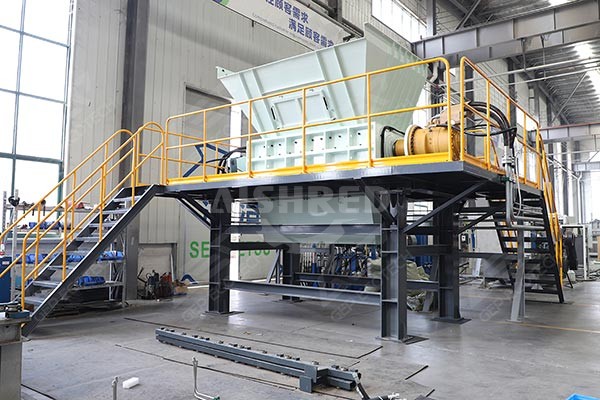
È proprio questo il problema che risolve il trituratore bialbero. Sostituisce l'impatto ad alta velocità con un taglio a bassa velocità e coppia elevata: i denti delle lame ruotano in senso contrapposto e lacerano le scocche in strisce o blocchi di pezzatura relativamente uniforme, creando tre condizioni favorevoli per il frantoio a martelli:
Alimentazione uniforme, che consente al frantoio a martelli di operare a carico stabile. Quando scocche non pre-triturate entrano nel frantoio a martelli, il carico oscilla bruscamente ed è facile incorrere in condizioni di "un'alimentazione in sovraccarico, un'alimentazione a vuoto". Dopo la triturazione, la pezzatura tende a essere costante, il flusso di materiale sul trasportatore a piastre a catena è regolare, la corrente del motore del frantoio a martelli rimane stabile e la capacità produttiva può essere pienamente sfruttata.
Ridurre il lavoro inefficace del frantoio a martelli significa ridurne usura e consumo energetico. Quando i martelli agiscono su scocche complete, gran parte dell'energia si dissipa nel rotolamento e nel rimbalzo del materiale anziché in una frantumazione efficace. Dopo la pre-triturazione, il materiale in ingresso al frantoio a martelli presenta già una geometria idonea a essere colpita e ogni impatto dei martelli agisce su una superficie di frantumazione efficace. Al tempo stesso, il trituratore è dotato di porta di scarico e protezione con inversione automatica del senso di rotazione, che consentono di espellere in anticipo corpi estranei non frantumabili, evitando che entrino nel frantoio a martelli e danneggino martelli o piastre di rivestimento. Nell'ottica dell'intera linea, il trituratore si occupa della triturazione grossolana, mentre il frantoio a martelli si concentra sulla frantumazione fine e sulla sferoidizzazione. Le due macchine operano ciascuna nel proprio intervallo di condizioni più idoneo, e i consumi energetici e i costi di manutenzione del sistema risultano più controllabili.
La pre-separazione riduce il carico delle fasi di separazione successive. Durante la triturazione, parte delle vernici, delle materie plastiche e delle fibre ha già iniziato a distaccarsi dalla matrice metallica. Dopo l'ulteriore impatto nel frantoio a martelli, le impurità sulla superficie metallica si staccano in modo più completo, fornendo un materiale in ingresso “più pulito” per la separazione magnetica e a correnti parassite, contribuendo a migliorare la purezza finale del ferro e dei metalli non ferrosi.
Nella linea di recupero delle scocche di veicoli fuori uso, il rapporto tra trituratore e frantoio a martelli non è semplicemente “triturazione grossolana + frantumazione fine”, ma la fase a monte crea per quella a valle condizioni operative idonee alla lavorazione: il trituratore trasforma scocche irregolari, cave e di grandi dimensioni in materiale uniforme e a pezzatura controllata, così che il frantoio a martelli possa completare dissociazione e sferoidizzazione entro un intervallo di elevata efficienza. Senza questo coordinamento, la capacità del frantoio a martelli viene ripetutamente penalizzata dalle oscillazioni di alimentazione e dagli intasamenti, e la portata effettiva dell'intera linea spesso non raggiunge il valore di progetto.
Configurazione personalizzata: calibrare sulle condizioni di progetto anziché applicare uno schema fisso
I diversi progetti si differenziano sensibilmente per provenienza delle scocche, profondità di smontaggio, prodotti target e condizioni del sito, e non esiste una "configurazione universale" per la linea. La scelta dei modelli di trituratore e frantoio a martelli, così come la combinazione di processo delle unità di separazione, va definita in base alle condizioni specifiche del progetto. GEP ECOTECH può fornire soluzioni personalizzate, dalla selezione della singola macchina all'integrazione dell'intera linea, in base alla scala di trattamento del cliente, alle caratteristiche del materiale in ingresso, alla purezza del prodotto finito, ai requisiti locali di conformità ambientale e alla disposizione del sito. Vi invitiamo a contattarci per discutere soluzioni di configurazione calibrate sulle condizioni reali del progetto.